精密注塑模具生产及产后注意事项

首頁 新闻中心

精密注塑模具生产及产后注意事项

精密注塑模具生产及产后注意事项

2026.09.29
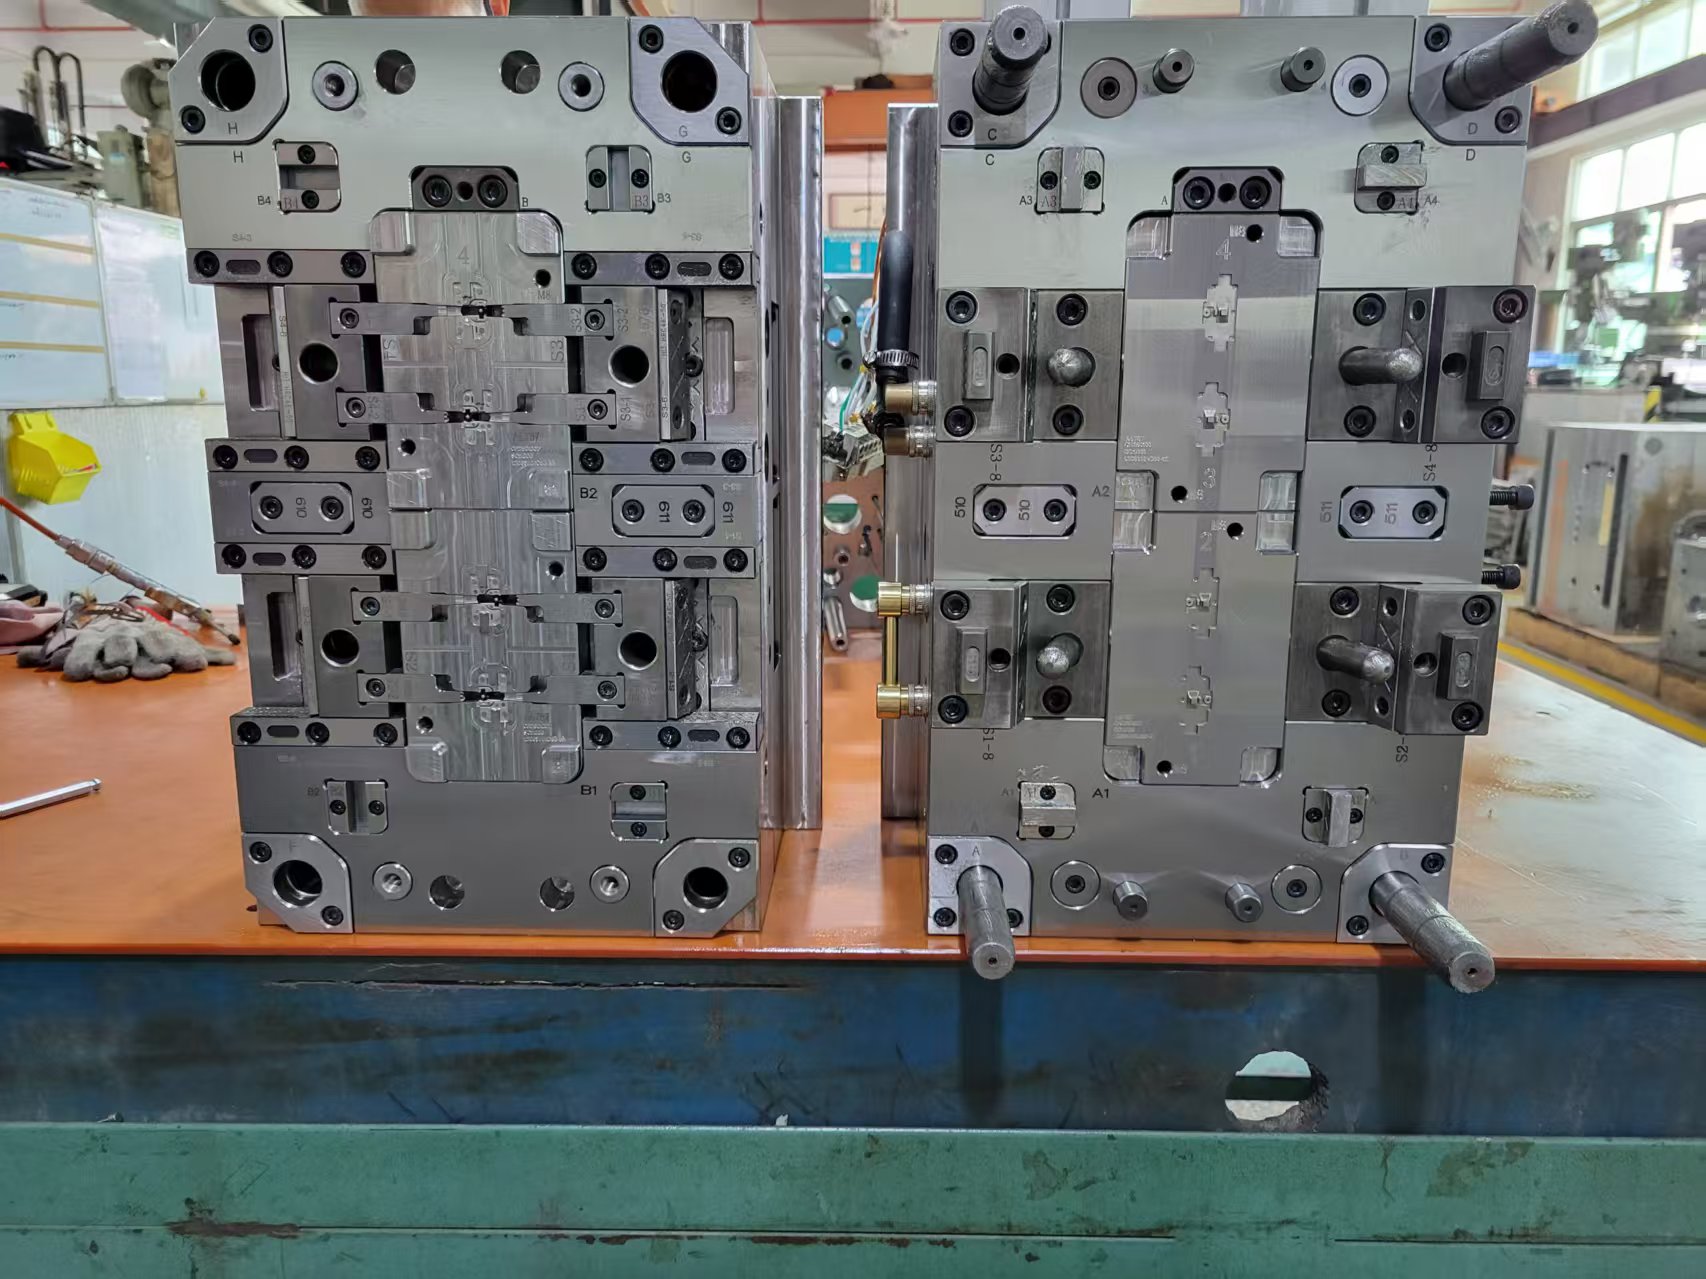
在精密注塑模具的制造与量产中,每一个环节的微小偏差,都会直接传导至产品尺寸、外观乃至模具寿命本身。对于医疗耗材、精密电子件等对公差要求极高的领域,模具不仅是成型工具,更是决定产品良率与合规性的核心资产。晶木模具自2005年成立以来,始终将"精准"镌刻于企业基因,通过全流程三次元测量将加工误差控制在0.01mm以内,并建立起从设计、制造到量产维护的一站式精密管控体系。以下从生产过程与生产完成后两大阶段,系统拆解精密注塑模具的关键管控要点。

 生产过程中的核心管控事项

精准把控模具温度,消除热疲劳损伤

模具温度与塑胶材料特性紧密相关,必须予以严格且精准的控制。模温频繁波动或冷却水路积垢堵塞,会造成模具局部受热不均,加剧热胀冷缩带来的应力影响,进而引发型腔变形、钢材疲劳、产品尺寸超差等问题。
  • 产前校准:生产启动前,需定期对温控表进行校准,确保其测量数据的准确性,为后续生产提供可靠的温度参考依据。对于PEEK等高温特种材料,需配备专用高温模具温控机,料筒温度可达300-400°C。

  • 运行监控:生产期间安排专人实时观察仪表工作状态,确认冷却管道畅通无阻、进出水温差受控。

  • 周期除垢:每周对冷却水路进行疏通清理,去除管路内壁水垢、淤泥与杂质;每月全面检查水路密封圈与快速接头,杜绝漏水、渗水。使用高压水枪(压力0.8MPa)冲洗冷却水道,可有效去除水垢,避免冷却效率下降30%以上。

妥善取出成型产品,杜绝合模损伤

根据塑料制品的尺寸大小,取出成型产品的方式主要有全自动脱落、人工取出和机械手取出三种。无论采用何种方式,关键在于确保制件和浇注体系料能够被完整、彻底地取出。
  当注射机处于全自动工作状态时,务必将"成功取出制件"设置为进入下一个工作循环的必要前提条件。一旦有制件遗留在模具中而继续合模,在大多数情况下会对模具造成损坏,甚至导致精密注塑模具发生严重变形。
晶木模具在浇注系统末端标配高效可靠的水口钩针,开模瞬间即可将主流道和分流道中的冷料头牢牢抓住并脱出,确保每次循环浇道都能干净分离,从结构设计上规避了冷料残留风险。

实时监测模具工作状态,预警异常磨损

量产过程中,模具处于高压、高速、高温的严苛工况,任何微小异常若未及时处理,都可能演变为批量性质量事故。
  • 运动机构检查:重点检查模具的运动顺序是否正确,抽芯滑块的起止位置、定位及锁模动作是否准确可靠。

  • 磨损与卡滞排查:密切关注滑动部分和导向部位是否存在严重磨损,顶杆、回程是否出现被卡住、折断或动作不畅等问题。常规量产模具每8小时补充一次润滑,高温环境下需缩短至4小时,且禁止混用不同品牌、型号的润滑油脂,避免变质结块造成部件卡涩。

  • 数字化监控:利用模具监视器实时监测合模力、顶出次数、温度等参数,实现从"经验驱动"到"数据驱动"的科学注塑转型。

建立模具履历卡,实现全生命周期追踪

每套精密模具应配套专属履历卡,记录基础信息(模具编号、钢材型号)、每次使用的成型参数、生产模次、维护内容及故障现象。这一做法不仅让润滑、保养、维修全程可追溯,还能将后续换产试车时间从2小时大幅压缩至30分钟。晶木模具在每次试模与修改中均执行过程文档化,为模具寿命周期管理提供完整档案。

 生产完成后的维护与保存规范

全面清理模具,杜绝杂质累积

注塑成型过程中产生的飞边、物料碳化物等杂质,若残留在精密注塑模具的型腔内,不仅会影响模具精度和使用寿命,还会对后续生产的产品质量产生不利影响。
  • 日常清理:每班次生产结束后,用干净棉布擦拭分型面,用软铜刷和高压气枪清理型腔内的塑料残渣、油污及分型面残余塑料。

  • 深度清洁:模具从注塑机上拆下后,对模腔、顶针、冷却水路进行彻底清洁;使用超声波清洗机处理细小模腔区域,使用专业除垢剂清洗冷却水路。

  • 禁用硬物:严禁使用螺丝刀、锤子、硬刮刀等硬工具接触分型面、型腔或封胶面,避免造成不可逆划伤。

做好模具防锈工作,抵御腐蚀气体

部分塑胶材料(如PVC、POM等)在过热分解后会产生腐蚀性气体,容易对精密注塑模具造成生锈腐蚀。
  • 短期停机(一周以内):停止作业后立即用干净、柔软的布料将模具擦拭干净,喷涂防锈剂后关闭模具;在分型面间插入均匀的防锈隔垫,防止油脂流失。

  • 长期停用(超过15天):除擦拭型腔外,还需在关键部位涂上黄油、堵上浇口;用防锈膜整体包裹模具,放置于干燥通风处(温度15-25℃,湿度≤60%),每月检查一次防锈状态。

  • 冷却水路防护:关闭进水/出水阀门,排空水道积水(北方冬季尤其重要),防止残留水分导致水道生锈。

规范模具入库保存,维持原始精度

塑料制品生产完成、模具入库前,需先将其彻底清理干净,并对型腔表面、关键尺寸部位、运动部分零件及定位等进行全面细致的检查,确认模具完好无损。
  • 精度复检:使用二次元或三坐标测量仪对关键尺寸进行全面检测,与初始图纸尺寸对比,记录偏差趋势。

  • 润滑封存:对所有运动部件(顶针、滑块、导柱)涂抹足量高温润滑脂,易损件(顶针、密封圈、弹簧)提前储备同型号备件。

  • 环境控制:模具存放环境应避免潮湿、高温、阳光直射,建议仓库恒温恒湿(温度23±2℃,湿度40-60%)。

分级保养机制,延长模具使用寿命

良好的保养可以将模具寿命延长至原设计的2-3倍。晶木模具建议根据生产频次执行四级保养SOP:
保养等级
执行周期
核心内容
一级保养
每日/每班次
清理模腔残渣、喷涂防锈剂、检查顶针复位、记录模具状态
二级保养
每5万模或每周
超声波清洗模腔、顶针润滑、冷却水路除垢、顶针尺寸抽检
三级保养
每20-50万模
全尺寸精密检测、磨损件更换、热流道系统检查、试模验证
四级保养
年度/超50万模
模具完全拆解、全尺寸测量、补焊/镀铬/氮化修复、必要时整体热处理

以全生命周期管理,守护每一模的精度

精密注塑模具的竞争,最终体现在细节管控的深度与持续性上。晶木模具不仅在加工阶段通过慢走丝线切割、精密磨床、高速铣削等工艺将关键部位公差控制在±0.005mm以内,更将高标准延伸至客户现场的每一次合模、每一次保养。我们深信,只有将"预防为主、清洁优先、定期维护"的理念贯穿模具全生命周期,才能真正实现"零等待"高效生产与长期稳定的良率输出。